


Sep 13, 2026
단자 압착기 | 공압 및 전동 압착 공구 카탈로그
본 카탈로그는 공압 및 전동 압착기와 공구를 다루어 안정적이고 균일한 단자 압착 품질을 제공합니다.
기사 읽기09/13/2026 · JingWei Technology Blog

본 휴대용 나사 흡입 및 체결기 설명서는 자동 나사 공급기의 설치, 터치스크린 조작, 문제 해결 및 유지보수를 다루며, M1.0-M5.0 나사를 지원하고 전자 조립 생산 라인을 위한 두 가지 공급 모드를 제공합니다.
휴대용 나사 흡입 및 체결기 설명서
저희 제품을 선택해 주셔서 감사합니다.
작동 전에 본 설명서를 주의 깊게 읽어 주십시오.
목차
제1장 장비 개요
1.1 장비 특징
1.2 장비 용도
1.3 적용 범위 및 나사 요구 사항
1.4 기술 사양
제2장 설치 지침
2.1 개봉 검사
2.2 안전 규정
2.3 설치 요건
2.4 설치 단계
제3장 작동 지침
3.1 장비 구조 및 소개
3.2 장비 작동 및 조정 설명
3.3 소모성 부품 분해 및 교체
3.4 터치스크린 작동 설명
제4장 문제 해결
제5장 일상 유지보수
제6장 품질 보증
제7장 보증 카드
제1장 장비 개요
1.1 장비 특징
본 장비는 번거로운 수동 나사 픽업 작업을 대체하기 위해 개발되었습니다. 작업자는 규격에 맞는 벌크 나사를 적당량 장비의 공급구에 붓기만 하면 됩니다. 전원과 공기 공급을 연결하면 장비가 나사를 자동으로 정렬하여 순서대로 분사하므로 생산 효율을 효과적으로 높이고 노동 강도를 줄일 수 있습니다.
장비의 주요 특징은 다음과 같습니다.
사용자 친화적인 인터페이스와 비밀번호 잠금 기능을 갖춘 LCD 인적-기계 제어 시스템을 탑재했습니다.
모든 부품과 액세서리는 국가 표준에 따라 제작되었으며, 정교한 마감, 안정적인 성능, 낮은 작동 소음을 자랑합니다.
조작이 간단하고 학습 비용이 낮아 작업자가 10분 이내에 조작을 습득할 수 있어 생산 효율이 높아지고 노동 부담이 줄어듭니다.
작동 성능이 원활하며, 비정상 나사를 제외하면 공급기에서 나사 걸림이 거의 발생하지 않고 소음이 매우 낮습니다.
나사는 압축 공기를 통해 휴대용 전동 드라이버 또는 고정식 전동 드라이버의 척으로 이송됩니다. 공급 속도는 나사 1개당 0.5초에 달하며 나사 역회전이나 자재 걸림이 없습니다. 장비는 장시간 연속 안정 운전을 지원합니다.
두 가지 공급 모드를 사용할 수 있습니다. 자동 토크 공급 모드와 수동 버튼 공급 모드입니다.
공급 중에 나사를 손으로 만질 필요가 없어 손의 땀과 오염으로 인한 나사 오염 및 그에 따른 품질 리스크를 방지합니다.
다중 고장 경보 시스템과 카운팅 기능이 내장되어 있습니다. 자재 부족, 자재 걸림 등의 이상 발생 시 경보등과 부저가 자동으로 작동합니다. 단일 제품 카운팅과 전체 나사 카운팅을 지원하여 생산 통계에 활용할 수 있습니다.
깊은 구멍 나사 체결에 적합하며 최대 120mm 깊이의 구멍을 지원합니다.
1.2 장비 용도
본 장비는 멀티탭 생산 라인, 전동 완구 생산 라인, 솔레노이드 밸브 생산 라인 등 다양한 생산 라인의 자동 나사 체결 공정과 기타 전자 조립 현장에 폭넓게 사용됩니다.
1.3 적용 범위 및 나사 요구 사항
1. 적용 나사 크기: M1.0~M5.0
2. 나사 규격 요건: 나사 머리를 포함한 나사 전체 길이 L과 나사 머리 지름 D의 비율이 1.3보다 커야 합니다(L/D>1.3).
3. 적용 나사 머리 형상: 일자형, 십자형, 삼각형, Torx, 육각 홈, H 헤드 및 기타 맞춤형 형상.
4. 적용 나사 표면 처리: 니켈 도금, 흑색 산화, 컬러 아연 도금, 백색 아연 도금, 구리 도금 등.
5. 적용 나사 재질: 철, 구리, 스테인리스 스틸 등 금속 재질.
6. 적용 피체결 공작물 재질: 플라스틱, 철, 알루미늄 등 일반적인 조립 재질.
주의 사항:
1. 나사 규격에 따라 해당하는 호환 액세서리로 교체해야 합니다.
2. 휴대용 풀 방식 구조는 철 및 스테인리스 스틸 나사에만 적용됩니다.
1.4 기술 사양
|
항목 |
매개변수 및 |
|
배출 방식 |
1개씩 배출 |
|
작동 전압 |
AC 220V/50HZ |
|
작동 공기압 |
0.5-0.7MPa |
|
정격 출력 |
300W |
|
공급 효율 |
나사 1개당 0.5-1.0s |
|
이송 거리 |
표준 1.8m |
|
푸시-풀 스트로크 |
10-120MM (고객 제품에 |
|
공급기 용량 |
M3.0*8/2000PCS |
|
전체 크기 |
415*230*280mm |
|
순중량 |
13KG |
|
부속품 목록 |
IEC 전원 코드 1개, 드라이버 |
제2장 설치 지침
2.1 개봉 검사
1. 운송 중 장비의 손상 또는 스크래치 여부를 확인하십시오.
2. 장비가 뒤집혔는지 확인하십시오.
3. 장비 사양이 주문 내용과 일치하는지 확인하십시오.
4. 포장 명세서가 실제 물품과 일치하는지 확인하십시오.
위 사항 중 하나라도 발생한 경우 장비를 사용하지 마시고 즉시 대리점 또는 당사에 연락해 주십시오.
2.2 안전 규정
1. 본 장비를 사용하기 전에 설명서를 주의 깊게 읽고 관련 안전 표시와 작동 단계를 숙지하여 안전을 확보하십시오.
2. 전원 전압이 제공된 사양과 일치하는지 확인하고, 전원은 반드시 접지가 양호해야 합니다.
3. 감전 방지를 위해 비전문가가 장비의 도어나 커버를 열어서는 안 됩니다.
4. 날카로운 물체로 본 장비의 패널 표시 화면을 긁지 마십시오.
5. 사용자는 무단으로 본 장비의 회로나 부품을 개조해서는 안 됩니다. 그럴 경우 당사의 품질 보증은 효력을 상실하며, 이로 인해 발생하는 모든 결과에 대해 당사는 책임지지 않습니다.
2.3 설치 요건
1. 본 장비는 수평이고 안정된 작업대 위에 놓아야 하며, 평탄하지 않은 경우 먼저 조정해야 합니다.
2. 본 장비 사용 시 주위 온도는 25±10°C, 상대 습도는 50±30%RH입니다.
3. 본 장비와 벽면 및 기타 기계 사이에는 50센티미터 이상의 간격을 두어야 합니다.
4. 본 장비는 열원과 부식원에서 멀리 두어야 합니다.
5. 본 장비가 작동할 때에는 접지가 양호한 220V/50Hz±10% 전원에 연결해야 합니다.
6. 본 기계는 0.5~0.7MPa의 청정 공기 공급원에 연결해야 합니다.
2.4 설치 단계
1. 장비가 도착하면 개봉하여 손상이나 스크래치가 있는지 검사하고 액세서리가 완전한지 확인하십시오.
2. 전동 드라이버 신호 케이블을 장비의 해당 포트에 꽂으십시오. 이 포트는 오결합 방지 구조이므로 기준 표시에 맞추어야만 삽입할 수 있습니다.
3. 전동 드라이버의 검정, 파랑, 흰색 6*4 에어 튜브를 장비의 해당 검정, 파랑, 흰색 에어 튜브 커넥터에 꽂으십시오.
4. 전동 드라이버 신호 케이블의 다른 쪽 끝을 전동 드라이버의 해당 포트에 꽂으십시오. 위 2단계와 동일합니다.
5. 이송관을 척 고정 블록의 해당 에어 튜브 커넥터에 꽂으십시오. 아래 그림과 같습니다.
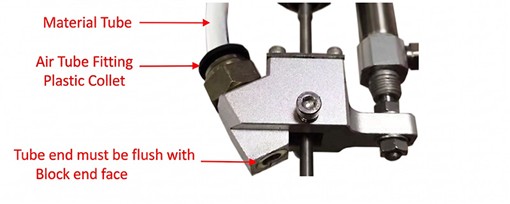
주의 사항:
1. 에어 튜브는 끝까지 삽입해야 합니다(에어 튜브 끝이 척 고정 블록의 반대쪽 끝과 같은 높이가 되어야 함). 그렇지 않으면 이 지점에서 나사 걸림이 발생합니다.
2. 에어 튜브를 뺄 때에는 반드시 에어 튜브 커넥터의 플라스틱 페룰을 누른 후 에어 튜브를 빼내야 합니다.
6. 액세서리에서 에어 튜브를 꺼내 장비 후면의 공기 공급원 처리 부품에 있는 해당 에어 튜브 커넥터에 꽂으십시오(장비 후면에 압력계가 있음).
7. 액세서리에서 220V IEC 전원 코드를 꺼내 장비 후면의 IEC 전원 소켓에 꽂으십시오.
8. 장비에 연결된 전원과 공기 공급원이 장비 요구 사항과 일치하는지 확인하시기 바랍니다.
9. 수동 에어 슬라이드 밸브와 전원 스위치를 열고 장비가 정상적으로 작동하는지 확인하십시오.
참고: 위 단계에 따라 설치를 완료할 수 없는 경우 당사 애프터서비스에 연락하여 더 자세한 설치 영상을 요청하십시오.
제3장 작동 지침
3.1 장비 구조 및 소개
3.1.1 전체 외관도
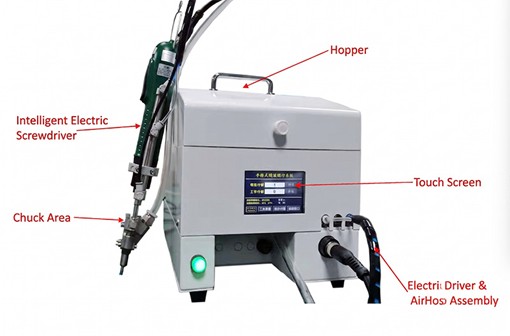
호퍼, 지능형 전동 드라이버, 터치스크린, 척 부분, 전동 드라이버 연결선 및 연결 에어 튜브, 핸들
3.1.2 장비 전면 패널도
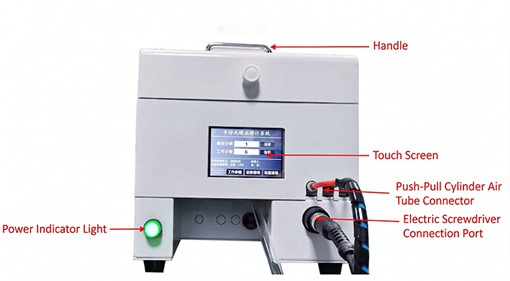
휴대용 나사 체결 시스템, 터치스크린, 작업 매개변수 설정 관리, 장비 정보, 푸시-풀 실린더 에어 튜브 커넥터, 전동 드라이버 배선 포트, 전원 표시등
3.1.3 장비 후면 패널도
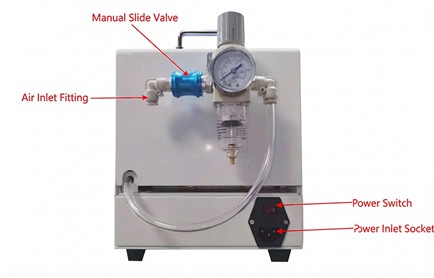
수동 슬라이드 밸브, 공기 유입 튜브 커넥터, 전원 스위치, IEC 전원 소켓
3.1.4 장비 전동 드라이버 부분도
스프링 후크, 푸시-풀 실린더 에어 튜브, 압력 스위치, 당김 속도 1 조절 밸브, 이송관, 당김 속도 2 조절 밸브, 3단 푸시-풀 실린더, 토크 조정 링, 밀기 속도 조절 밸브, 이송관 커넥터, 척 고정 블록, 척 잠금 나사, 척, 드라이버 비트 (지능형 고속 브러시리스 전동 드라이버)
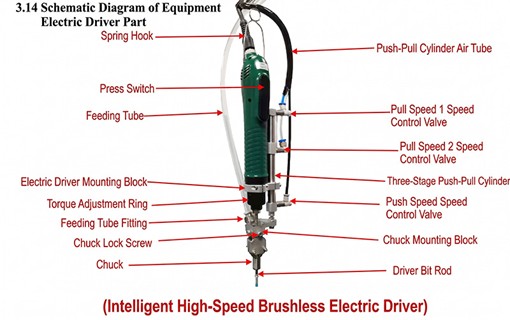
스프링 후크, 푸시-풀 실린더 에어 튜브, 압력 스위치, 당김 속도 1 조절 밸브, 이송관, 당김 속도 2 조절 밸브, 3단 푸시-풀 실린더, 토크 조정 링, 밀기 속도 조절 밸브, 이송관 커넥터, 척 고정 블록, 척 잠금 나사, 척, 드라이버 비트 (지능형 고속 브러시리스 전동 드라이버)
3.1.5 장비 공급 부분도
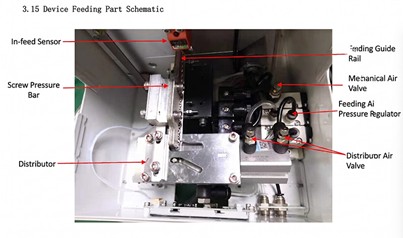
공급 감지 스위치, 이송 가이드 레일, 나사 압착 바, 기계식 공기 조절 밸브(이송관 공기압 조정), 분배기 공기 조절 밸브, 분배기, 가이드 레일 상단면, 가이드 레일 하단면, 호퍼
3.2 장비 작동 및 조정 설명
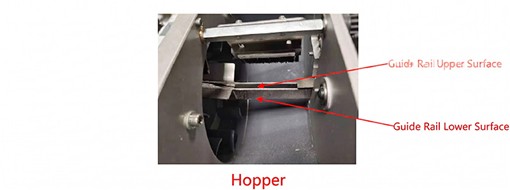
1. 호퍼에 나사를 넣으십시오. 나사는 가이드 레일 하단면을 넘지 않아야 합니다(위 그림 참조).
2. 공기 공급원 스위치(수동 슬라이드 밸브)와 전원 스위치를 켜십시오. 기계가 정상적으로 작동하기 시작합니다.
3. 전동 드라이버 스위치: 전동 드라이버 스위치를 더블 클릭하면 장비가 나사를 배출합니다. 전동 드라이버 스위치를 길게 누르면 전동 드라이버가 회전하여 나사 체결 작업을 시작합니다. 나사 체결이 완료되면 전동 드라이버는 제동되어 회전을 멈춥니다. 전동 드라이버를 제품에서 멀리 이동한 후 전동 드라이버 스위치를 놓으면 나사가 자동으로 배출됩니다.
4. 푸시-풀 실린더 조정: 푸시-풀 실린더의 왕복 속도를 조정하려면 당김 속도 조절 밸브와 밀기 속도 조절 밸브를 각각 조정하면 되며, 이를 통해 척 내부의 나사 걸림과 나사 배출이 비뚤어지거나 기울어지는 문제를 해결할 수 있습니다.
5. 토크 조정: 전동 드라이버의 토크는 드라이버에 있는 토크 조정 링으로 조정할 수 있습니다. 위쪽으로 돌리면 토크가 커지고, 반대로 돌리면 작아집니다.
6. 이송관 공기압 조정: 기계식 공기 조절 밸브를 조정하십시오. 위쪽으로 돌리면 공기압이 커지고, 반대로 돌리면 작아집니다. 이를 통해 이송이 느리거나 되지 않는 문제를 해결할 수 있습니다.
3.3 소모성 부품 분해 및 교체
3.3.1 이송관 교체
1. 먼저 장비의 공기 공급원과 전원을 차단한 후, 분배기에서 이송관 에어 튜브 커넥터를 조이는 나사를 풀고 분배기에 연결된 이송관 끝을 분리하십시오.
2. 척 고정 블록에 있는 이송관 커넥터의 플라스틱 부분을 누르면서 동시에 에어 튜브를 바깥쪽으로 빼내십시오.
3. 위 단계에 따라 동일 규격의 이송관으로 교체하십시오.
주의 사항:
1. 이송관과 분배기 사이의 에어 튜브 커넥터에는 스토퍼가 있으므로 설치 방향에 주의하십시오. 그렇지 않으면 이송관에 공기압이 없거나 부족하여 공급이 되지 않습니다.
2. 이송관과 척 고정 블록 사이의 에어 튜브 커넥터는 에어 튜브를 끝까지 삽입해야 합니다(에어 튜브 끝이 척 고정 블록의 반대쪽 끝과 같은 높이가 되어야 함). 그렇지 않으면 이 지점에서 나사 걸림이 발생합니다.
3.3.2 척 교체
1. 먼저 장비의 공기 공급원과 전원을 차단한 후 척 잠금 나사를 푸십시오(척 고정 블록 양쪽을 모두 풀어야 함).
2. 척을 힘을 주어 부드럽게 빼내십시오.
3. 에어건으로 새 척의 잔여물을 불어내고 깨끗이 닦은 후 위 단계에 따라 척을 설치하십시오.
3.4 터치스크린 작동 설명
3.4.1 진동 강도 조정
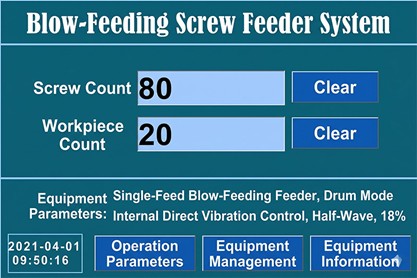
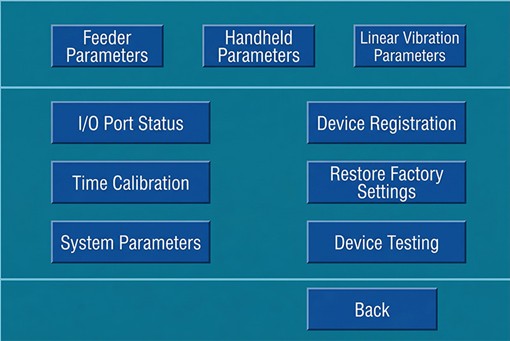
작업 인터페이스 장비 관리 인터페이스
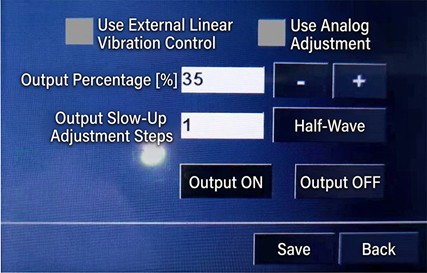
1. [작업 인터페이스]에서 [장비 관리] 버튼을 클릭한 후 장비 관리 비밀번호를 입력하여 이 인터페이스로 들어갑니다(장비 비밀번호는 888888이며, 이전 버전의 비밀번호는 666666입니다).
2. 장비 관리 인터페이스에서 진동 매개변수를 클릭하여 진동 인터페이스로 들어갑니다. 출력 백분율 값이 클수록 진동이 커지고, 반대일수록 작아집니다.
주의 사항: 1. 출력 램프 조정 스텝은 반드시 반파로 설정해야 합니다(전파에서는 진동이 없거나 미미합니다).
2. 이송 가이드 레일이 공급되지 않거나 공급이 느린 경우 진동을 조정하여 해결할 수 있습니다.
3.4.2 이송관 분사 시간 및 분배기 긁기 시간 조정
1. [장비 관리] 버튼을 클릭한 후 장비 관리 비밀번호를 입력하여 이 인터페이스로 들어가고(장비 비밀번호는 888888이며, 이전 버전의 비밀번호는 666666입니다), 이어서 공급기 매개변수를 클릭하여 메인 인터페이스로 들어갑니다.
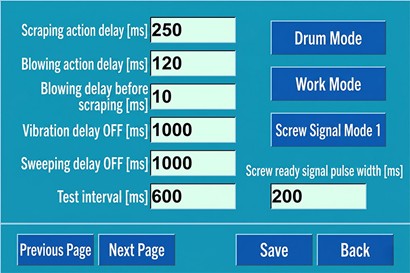
긁기 동작 지연 [ms] 250, 드럼 모드, 분사 동작 지연 [ms], 분사 지연 긁기 [ms] 120, 10, 작업 모드, 진동 지연 해제 [ms] 1000, 나사 신호 모드 1, 브러시 지연 해제 [ms] 1000, 나사 준비 신호 펄스 폭 [ms], 테스트 간격 [ms] 600, 200, 이전 페이지, 다음 페이지, 저장, 반환
2. 긁기 동작 지연을 조정하여 분배기 동작 속도를 조정할 수 있습니다. 값이 작을수록 분배기 동작이 빠르고, 반대일수록 느립니다.
3. 나사 준비 신호 펄스 폭을 조정하면 전동 드라이버가 튀는 문제를 대체로 해결할 수 있습니다. 값이 클수록 전동 드라이버가 튈 확률이 작아지고, 반대일수록 커집니다. (여기에서 튐 고장을 해결할 수 없는 경우 애프터서비스에 전동 드라이버 교체를 요청할 수 있습니다)
3.4.3 푸시-풀 실린더 및 전동 드라이버 작동 시간 조정
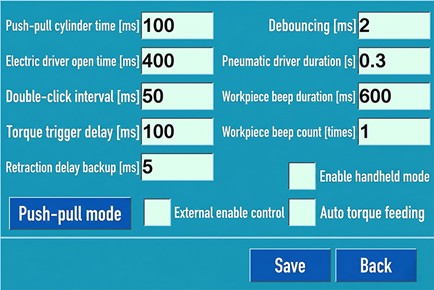
실린더 시간 [ms] 100, 전동 드라이버 단일 클릭 흔들림 방지 [ms] 2, 전동 드라이버 작동 시간 [ms] 400, 에어 드라이버 키 최소 지속 시간 [s] 0.3, 전동 드라이버 더블 클릭 간격 [ms] 50, 공작물 부저 지속 시간 [ms] 600, 토크 트리거 지연 [ms] 100, 공작물 부저 횟수 [회] 1, 당김 후 지연 후퇴 [ms] 5, 휴대용 모드 사용, 푸시-풀 모드, 외부 사용 제어, 토크 자동 공급, 저장, 반환
1. [장비 관리] 버튼을 클릭한 후 장비 관리 비밀번호를 입력하여 이 인터페이스로 들어가고(장비 비밀번호는 888888이며, 이전 버전의 비밀번호는 666666입니다), 이어서 휴대용 매개변수를 클릭하여 메인 인터페이스로 들어갑니다.
2. 푸시-풀 실린더 시간을 조정하여 푸시-풀 실린더 동작 속도를 조정할 수 있습니다. 값이 작을수록 푸시-풀 실린더 동작이 빠르고, 반대일수록 느립니다(척에서 나사 배출이 느린 경우 이 값을 조정할 수 있습니다).
3. 전동 드라이버 작동 시간을 조정하여 전동 드라이버 동작 속도를 조정할 수 있습니다. 값이 작을수록 푸시-풀 실린더 동작이 빠르고, 반대일수록 느립니다(나사가 척에 걸리거나 나사가 밀려 나오지 않는 경우 이 값을 조정할 수 있습니다).
비고: 1. 화면의 다른 매개변수를 임의로 수정하지 마십시오.
2. 위 조정으로도 고장이 해결되지 않는 경우 애프터서비스에 연락하여 원격 영상으로 해결할 수 있습니다.
제4장 문제 해결
1. 공급기에 전원이 들어오지 않음:
a. 전원 스위치 손상 b. 전원 코드 느슨함 c. 전원 공급 장치 손상 d. 퓨즈 단선
2. 공급기 레일에서 나사 걸림:
2.1 비정상 나사나 이물질이 있는 경우이며, 그냥 꺼내면 됩니다.
2.2 나사가 호퍼 도어에 걸린 경우이며, 나사를 청소하고 브러시가 가로로 놓인 나사를 쓸어내릴 수 있는지 관찰하십시오. 그렇지 않으면 브러시를 아래로 조정하십시오.
3. 터치스크린이 반응하지 않음: 전원 스위치를 끄고 다시 시작하십시오.
4. 공급기가 나사를 이송하지 않고 계속 경보함: 압력계를 관찰하여 공기 공급원이 입력되는지 확인하십시오.
5. 분배기가 나사를 밀어내지 못함: 공기 공급원을 분리하고 배출구에 이물질이 막혀 있는지 확인하십시오.
6. 분배기가 계속 나사를 아래로 밀어내고 여러 번 후 공급기가 경보함: 배출구의 금속 근접 스위치가 손상되었습니다. 즉시 애프터서비스에 연락하여 교체하십시오.
7. 호퍼 도어의 금속 감지기 아래에 나사가 있는데 금속 감지기에 불이 들어오지 않음:
7.1 금속 감지기의 높이를 적절한 위치로 조정하십시오.
7.2 금속 근접 스위치가 손상되었으므로 교체해야 합니다.
8. 공급 금속 감지기에 불이 들어오지 않고 아래에 나사가 없는데 드럼 모터가 회전하지 않음:
드럼 모터가 손상되었으므로 교체해야 합니다.
9. 푸시-풀 척 나사 걸림 해결: 수동 슬라이드 밸브를 전환하여 공기 공급원을 차단하십시오. 척의 탄성 핀을 바깥쪽으로 당긴 후 척을 꺼내고 내부의 나사를 제거한 후 다시 끼우십시오.
10. 가이드 레일 나사 걸림 해결: 나사 압착 판을 열고 비정상 나사를 꺼내면 됩니다.
11. 분배기 걸림 해결: 수동 슬라이드 밸브를 전환하여 공기 공급원을 차단하십시오. 측면에서 분배기 슬라이더를 맨 왼쪽으로 밀고 자성이 있는 드라이버 비트로 비정상 나사를 흡착하십시오.
제5장 일상 유지보수
1. 전동 드라이버와 실린더를 정기적으로 점검하십시오. 고정 나사가 느슨해지지 않았는지 확인하고 분진과 철가루를 정기적으로 청소하여 수명을 연장하고 원활한 작동을 보장하십시오.
2. 척은 정기적으로 점검해야 하며 이물질과 철가루를 즉시 청소해야 합니다. 그렇지 않으면 척이 단단히 물지 못하여 배출이 비뚤어지거나 걸림이 발생합니다.
3. 분배기 부분: 이 부분은 주로 나사 분배와 공급에 사용됩니다. 정기적으로 점검하고 이물질과 기름때를 즉시 청소하여 이 시스템의 안정적인 작동을 보장하십시오.
4. 압축 공기 공급원은 정기적으로 물을 배출하여 공기 공급원의 청정도를 보장하십시오.
Xiamen Jingwei Technology Co., Ltd.(JINGWEI TECH)는 자동 와이어 하네스 가공 장비 — 절단, 탈피, 압착, 권선, 결속 및 테이핑 기계 — 를 제조하여 전 세계로 수출하며, OEM/ODM 지원과 1년 보증을 제공합니다. 전체 기계 카탈로그 보기 또는 견적 요청.
본 카탈로그는 공압 및 전동 압착기와 공구를 다루어 안정적이고 균일한 단자 압착 품질을 제공합니다.
기사 읽기 JingWei Technology Blog
본 설명서는 대형 터치스크린 지능형 피복 벗기기의 조작 절차를 안내하여 빠르고 정밀한 작업을 지원합니다.
기사 읽기 JingWei Technology Blog
본 설명서는 소형 다기능 기계의 조작법을 안내하여 터치스크린으로 다양한 케이블을 절단하고 가공할 수 있게 합니다.
기사 읽기