


Sep 13, 2026
단자 압착기 | 공압 및 전동 압착 공구 카탈로그
본 카탈로그는 공압 및 전동 압착기와 공구를 다루어 안정적이고 균일한 단자 압착 품질을 제공합니다.
기사 읽기09/13/2026 · JingWei Technology Blog

본 공식 사용 설명서는 1.0-185mm² BV/BVR/피복선 절단, 머리/꼬리/중간 및 3층 피복 제거, 공기 공급원이 필요 없는 모터 구동, 7인치 이중 언어 터치 패널 및 3년 보증을 지원하는 TOP-LEVEL 대형 사각 터치스크린 탈피기를 다룹니다.
1. 기계 외관 및 기능 설명
부품 설명은 그림과 같습니다:
1.전원 스위치:기계의 전원을 켜는 스위치입니다.
2.시작 스위치:이 버튼을 누르면 기계가 작동하기 시작합니다. 시동 후 수동으로 복귀하지 않으면 기계가 자동으로 복귀하여 작동하기 시작하며, 이미 복귀된 경우에는 바로 작동을 시작합니다.
3.정지 버튼:작동 상태에서 이 버튼을 누르면 기계는 한 주기의 동작을 완료한 후 정지합니다.
4.비상 정지 버튼:작동 상태에서 이 버튼을 누르면 기계가 즉시 정지합니다.
5.LCD 터치스크린:기계의 매개변수를 표시하며, 모든 매개변수는 LCD 터치스크린을 통해 입력합니다.
6.입선 승강 스위치:한 번 누를 때마다 입선의 상하 롤러가 자동으로 닫힙니다.
7.출선 승강 스위치:한 번 누를 때마다 출선의 상하 롤러가 자동으로 닫힙니다.
8.입선 롤러:동기 벨트가 회전하면 선재가 전진하여 이송되며, 칼 홀더로 선단의 피복을 벗겨냅니다.
9.출선 롤러:동기 벨트가 회전하면 선재가 전진하여 이송되며, 칼 홀더로 선단의 외피를 벗겨냅니다.
10. 칼 홀더:절단 장치로, 선재 절단과 피복 제거가 칼 홀더 어셈블리에 의해 완료됩니다.
11. 선관:선재가 이 관을 통해 칼날로 이송됩니다.
12. 출선 가이드관:선재가 원활하게 통과하도록 도우며 꼬리 피복 제거 동작을 더 잘 완료할 수 있게 합니다
13. 통선 원판:선재가 이 원판 구멍을 통과합니다.
14. 선재 감지 스위치:기능 설정에서 선재 감지 스위치를 켜면 선재가 없을 때 기계가 경보를 울립니다.
15.선재 교정기:구부러진 케이블을 교정하면 피복 제거 효과가 더 이상적입니다.
16.보호 커버:작동 안전을 보호합니다.
2. 제어판 작동 설명
전원을 켜면 LCD 화면이 다음과 같이 표시됩니다:

중국어와 영어를 자유롭게 전환할 수 있으며, “Chinese” 또는 “ENGLISH”를 선택하여 다음 페이지로 들어갑니다.
매개변수 설정을 위한 각 버튼 설명:

입선:송선 버튼을 누르면 선재가 칼날까지 이송되며, 필요에 따라 조정합니다.
복귀:퇴선 버튼을 누르면 선재가 칼날에서 멀어지도록 후퇴하여 압착 롤러를 빠져나갑니다.
PRO:프로그램 번호입니다. 규격이 다르거나 피복 제거 치수가 다른 가공 대상 선재를 각각 다른 프로그램 번호에 저장하여 다음 가공 시 불러와 사용할 수 있습니다.
길이:절단 및 피복 제거된 선재의 총 길이(최대 100m)입니다.
전단:선단에서 외피를 벗겨낼 길이이며, 외피 제거 후의 구리선 길이이기도 합니다.
피복 제거:피복 제거 값이 선단 값보다 크면 전박(완전 제거)이고, 그렇지 않으면 반박(부분 제거)입니다.
후단:외피를 벗겨낸 선재 꼬리 부분의 길이, 즉 외피 제거 후 노출된 구리선의 길이입니다.
피복 제거:피복 제거 값이 선 말단 값보다 크면 전박이고, 그렇지 않으면 반박입니다.
칼 폭:피복 제거 시 커터가 외피를 절입하는 깊이입니다. 칼 폭이 클수록 절입이 얕고, 작을수록 더 깊게 절입합니다.
(중요 알림): 선경 값은 실제 선재 외경에 따라 입력할 수 있으나, 외피를 절단하려면 실제 치수보다 약 1-2mm 작게 입력해야 합니다. 예: 선재 외피의 외경이 10mm이면 선경은 약 8로 입력합니다. 구리선이 손상되면 값을 크게 하고, 선단 또는 꼬리를 벗길 수 없으면 값을 작게 하십시오)
후퇴:피복 제거 시 커터가 선재에 절입한 후 후퇴하는 값으로, 커터가 선재를 걸어 외피를 벗길 수 있도록 보장합니다. 선재가 굵을수록 후퇴 값이 크고, 가늘수록 후퇴 값이 작습니다.
(후퇴 값: 일반적으로 약 1-4로 설정하며, 커터가 1-4mm 후퇴함을 의미합니다)
롤러 속도:입선 및 출선 동기 롤러의 회전 속도는 1-100 범위에서 조정할 수 있으며, 1이 가장 느리고 100이 가장 빠릅니다.
커터 속도:커터의 작동 속도를 설정하며, 조정 범위는 1-100이고 1이 가장 느리고 100이 가장 빠릅니다.
피복 제거 속도:선재 피복을 벗기는 속도는 1-100 범위에서 조정할 수 있으며, 1이 가장 느리고 100이 가장 빠릅니다.
하강 절단 속도:구리선 절단 시 커터의 작동 속도를 설정합니다. 조정 범위는 0-100이며 100이 가장 느립니다.(참고: BV 경질선을 절단할 때 절단이 연속적이거나 어려우면 감속 값을 설정하십시오. 값이 클수록 절단이 느려지고 절단력이 커집니다)
전방 롤러 간격:입선 상하 압착 롤러 사이 간격의 크기를 조정합니다. 값이 클수록 간격이 크고, 그 반대이면 작습니다. (중요 알림: 예를 들어 8을 입력하면 상하 롤러가 약 8mm 벌어짐을 의미합니다. 선재 외경이 10mm라고 가정하면 선재를 압착하기 위해 실제 직경보다 약 2mm 작게 입력합니다. 그러나 선재의 실제 외경보다 너무 작게 해서는 안 되며, 그렇지 않으면 모터가 스텝을 놓쳐 피복 제거 길이가 변합니다. 상하 롤러는 적절한 크기로 벌려야 하며, 이것이 선재 피복 제거 성공의 핵심입니다.)
후방 롤러 간격:출선 상하 압착 롤러 사이 간격의 크기를 조정합니다. 값이 클수록 간격이 크고, 그 반대이면 작습니다. (중요 알림: 선재 꼬리가 벗겨지지 않으면 입선 롤러의 간격 값을 줄여 압력을 높이십시오. 선재 꼬리가 벗겨지지 않으면 출선 롤러의 간격 값을 줄여 압력을 높이십시오.)
카운트:계획 생산 수량을 설정합니다. 기계가 가공한 선재가 이 값에 도달하면 기계가 자동으로 정지하고 알림을 표시합니다.
배치:생산 묶음 수량을 설정하며, 기계는 정량 수량에 도달하면 몇 초간 일시정지할 수 있고 타이머에 입력된 시간에 따라 일시정지합니다.
완료:현재 실제로 생산된 총 수량을 표시합니다. “완료” = “카운트”이면 기계가 자동으로 정지합니다.
배치 지연:기계가 설정한 “배치” 수량에 도달하면 설정한 시간에 따라 일시정지합니다. 1로 설정하면 1초, 2로 설정하면 2초 일시정지하는 식입니다. “0”으로 설정하면 기계가 정지하며 계속 작동하려면 시작 버튼을 수동으로 눌러야 합니다.
스텝:자동 모드에서 시작 버튼을 누르면 기계가 설정한 총 값까지 자동으로 작동한 후 정지합니다. 단일 스텝 모드에서 시작 버튼을 누르면 기계는 한 스텝만 작동하며, 시작 버튼을 다시 눌러야 다음 스텝으로 진행합니다. 단일 사이클 모드에서 시작 버튼을 누르면 기계가 한 사이클(선 1개 절단) 작동합니다
시작:시작 버튼을 누르면 기계가 작동을 시작하여 가공 수량이 설정한 총 수량에 도달할 때까지 계속됩니다.
정지:정지 버튼을 클릭하면 기계의 작동이 멈추고 현재 가공 중인 선재를 완료한 후 자동으로 정지합니다.
복귀:수동 복귀가 없는 경우 복귀 버튼을 눌러 복귀한 후 기계를 시작할 수 있으며, 시작 버튼을 바로 눌러도 기계가 자동으로 복귀합니다.
비상 정지 해제:작동 상태에서 이 버튼을 누르면 기계가 즉시 정지합니다.
전방 롤러 열기/ 후방 롤러 열기:
기능은 패널의 “6.입선 승강 스위치, 7.출선 승강 스위치” 스위치와 동일합니다.
【인치 모드】

【열기/닫기/기준】
이 세 버튼은 커터를 교정할 때 불러내야 하는 스위치입니다.
열기:’열기’를 계속 클릭하면 상하 커터가 일정 거리까지 천천히 벌어집니다.
닫기:’닫기’를 계속 클릭하면 상하 커터가 서로 교차할 때까지 천천히 접근합니다.
기준:’기준’ 버튼을 클릭하면 커터가 원래 위치로 빠르게 복귀합니다.
【상승/하강/기준】
이 세 버튼은 도관, 입선 승강 롤러, 출선 승강 롤러의 구체적인 위치를 수동으로 테스트하는 데 사용됩니다.
상승:’상승’을 클릭하면 도관이 위로 튀어 오르고 입선 및 출선 승강 롤러가 열립니다.
하강:’하강’을 클릭하면 도관이 아래로 튀어 내리고 입선 및 출선 승강 롤러가 닫힙니다.
기준:’기준’을 클릭하면 도관, 입선 승강 롤러, 출선 승강 롤러가 각각 원점으로 복귀합니다.
주 커터 닫힘 값:홈 페이지의 복귀 버튼을 누른 후 다시 이 페이지로 돌아와 닫기 스위치를 계속 클릭하여 상하 칼날을 교차 영점까지 닫고, 현재 변위가 표시하는 값을 공구 설정 기준 상자에 입력합니다. (참고: 조정이 완료된 후 홈 페이지에서 선경 값을 입력할 때 선재의 실제 외경을 참고하여 그에 맞게 입력하면 디버깅에 도움이 됩니다. 구체적인 조작은 “칼 폭” 버튼 설명을 참조하십시오. 관 시작 정지 위치:관을 수평 상태로 유지하는 값을 설정합니다. 값이 커지면 관 머리가 아래로 이동하고, 값이 작아지면 도관 머리가 위로 이동합니다. 도관의 실제 위치에 따라 그에 맞게 조정하십시오.
전방 롤러 압축:
후방 롤러 압축:
【IO 모니터】
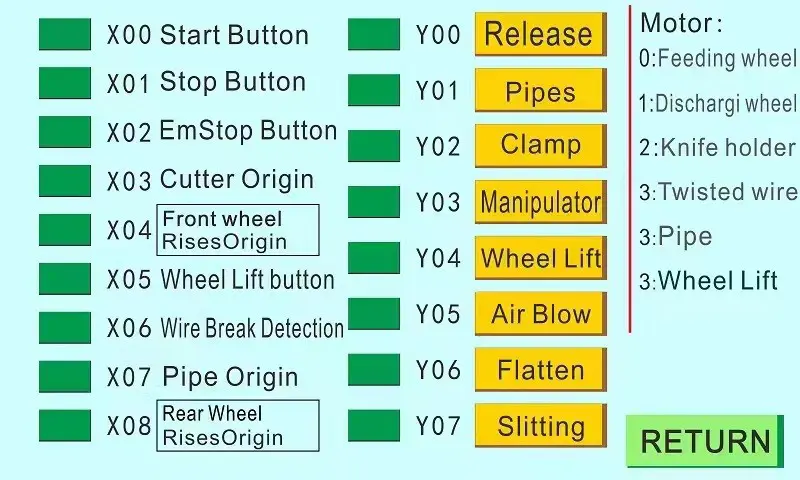
각 IO 모니터링 지점은 메인보드의 각 배선 지점에 대응합니다. 이 모니터링은 일반적으로 기계에 이상이 있을 때 문제를 판단하기 위해 켭니다. IO의 버튼을 수동으로 눌러 각 기능이 정상적으로 작동하는지 테스트할 수 있습니다.
【기능 설정】

관 (ON/OFF): 관이 위아래로 튈 수 있습니다.
롤러 (ON/OFF): 선재 꼬리를 벗길 때 출선 롤러를 들어올릴 수 있습니다.
(“롤러 승강 높이” 상자에 값을 입력하며, 이것이 롤러 승강 높이입니다)
선재 없음 해제:이 스위치를 켠 후 선재가 없음을 감지하면 기계가 자동으로 정지합니다.
안전문 감지:이 스위치를 켠 후 안전문이 열리면 기계가 자동으로 정지합니다.
배출 길이:선재가 절단 및 피복 제거된 후 이송되는 거리입니다.
배출 속도:선재를 절단 및 피복 제거한 후 내보내는 속도입니다.
관 속도:모터가 도관을 들어올리는 속도입니다.
롤러 승강 높이:승강 롤러(on/off)를 켰을 때 선재 꼬리를 벗길 때 출선 롤러가 올라가는 높이로, 선재 꼬리를 눌러 피복 제거를 방해하는 것을 방지합니다. (참고값: 3-5)
고속 모드 (ON/OFF):
단선 모드 (ON/OFF): 초단선 선재를 벗길 때 켭니다.
슬라이드 암 (ON/OFF): 매니퓰레이터가 장착된 기계에서 켭니다.
머리 절단 (ON/OFF): 머리 절단 동작을 하여 선재 머리를 정리합니다.
꼬리 절단 (ON/OFF): 꼬리 절단 동작을 하여 선재 끝을 정리합니다.
고무 제거 (ON/OFF): 머리를 완전히 벗길 때 외피가 출선구를 막는 것을 방지합니다.
그런 다음 이 스위치를 켜면 출선 압착 롤러가 선재 피복을 자동으로 밀어냅니다. (참고값: 50-70)
【매개변수 수정】

매개변수 수정:가공된 선재의 실제 길이에 오차가 있을 때 수행하는 보정입니다.
설정 길이:설정한 길이 값으로, 최초에 입력한 총 길이 값입니다.
실제 길이:기계가 실제로 절단한 길이 값입니다. 실제 값을 입력한 후 “보정 확인”을 누르면 기계가 절단하는 선재 길이가 자동으로 보정됩니다.
실제 칼 직경:실제로 설정한 선경입니다.
칼 직경 계수:일반적인 경우 설정할 필요가 없으며 시스템 기본값입니다.
복원:이 버튼을 누르면 모든 기계 매개변수가 공장 설정으로 복원됩니다. 복원 버튼은 신중하게 사용하십시오.
현재 매개변수 복사:현재 프로그램 번호의 매개변수를 다른 프로그램으로 복사합니다. 예: 1을 입력하고 확인 키를 누르면 현재 프로그램의 모든 매개변수가 1번 프로그램으로 복사됩니다. 원래 1번 프로그램에 매개변수가 있으면 원래 매개변수가 덮어써집니다.
【다층 피복 제거】
(외부에서 내부로 또는 내부에서 외부로 외피를 3층으로 벗김)

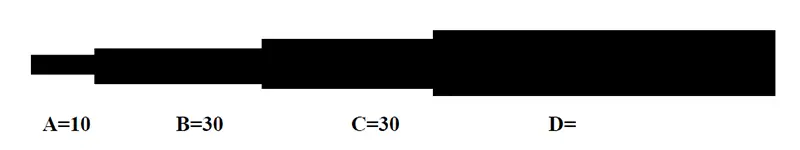
예를 들어 그림과 같이 선재 피복 직경 D=10mm, C층 직경 C=8mm, B층 직경 B=4mm, A 구간 길이 10mm, B 구간 길이 30mm, C 구간 길이 30mm입니다.
설정은 다음과 같습니다:
1단계: 선단 1=A+B+C=70, 머리 벗기기 1=80, 칼 폭 1=9, 후퇴 1=2
참고: 선단에 70, 벗김에 80을 입력하면 C층 전체를 벗긴다는 의미입니다. 칼 폭 9는 커터가 9mm 깊이까지 절입함을 의미하며, 이는 외피 D층의 실제 직경보다 약간 작습니다. 커터 후퇴도 2mm입니다.
2단계: 선단 2=A+B=40, 머리 벗기기 2=50, 칼 폭 2=7, 후퇴 2=1
참고: 선단에 40, 벗김에 50을 입력하면 B층 전체를 벗긴다는 의미입니다. 칼 폭 7은 커터가 7mm 깊이까지 절입함을 의미하며, 이는 외피 C층의 실제 직경보다 약간 작습니다. 커터 후퇴도 1mm입니다.
3단계: 선단 3=10, 머리 벗기기 3=15, 칼 폭 3=3, 후퇴 3=0.5
참고: 선단에 10, 벗김에 15를 입력하면 A층 전체를 벗긴다는 의미입니다. 칼 폭 3은 커터가 3mm 깊이까지 절입함을 의미하며, 이는 외피 B층의 실제 직경보다 약간 작습니다. 커터 후퇴도 0.5mm입니다.
【다단 피복 제거】
(선재를 3개 구간으로 나누어 중간에서 벗김)

예를 들어 그림과 같이 선재 외피의 외경은 10mm, A 구간의 피복 제거 길이는 20mm, C 구간의 피복 제거 길이는 20mm, E 구간의 피복 제거 길이는 20mm입니다.
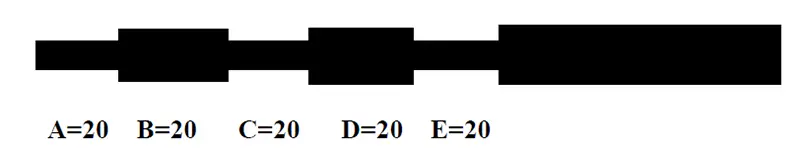
첫 번째 구간: 선단 1=A+C+E=60, 머리 벗기기 1=70, 칼 폭 1=9, 후퇴 1=2
참고: 선단에 60을 입력하고 세 끝을 70으로 벗기면 세 곳의 합계를 70까지 밀어 전부 벗긴다는 의미입니다. 선경 9는 커터가 9mm 깊이까지 절입함을 의미하며, 외피의 실제 직경보다 약간 작습니다. 칼 후퇴도 2mm 후퇴합니다.
두 번째 구간: 선단 2=A+B+C+E=80, 머리 벗기기 2=C+E=40, 칼 폭 2=9, 후퇴 2=2
참고: 선단에 80, 벗김 40을 입력하면 80에서 40을 밀어낸다는 의미입니다. 선경 9는 커터가 9mm 깊이까지 절입함을 의미하며, 외피의 실제 직경보다 약간 작습니다. 칼 후퇴도 2mm 후퇴합니다.
세 번째 구간: 선단 3=A+B+C+D+E=100, 머리 벗기기 3=E=20, 칼 폭 3=9, 후퇴 3=2
참고: 선단 입력이 100이고 벗김 20이면 100에서 20을 밀어낸다는 의미이며, 선경 9는 커터가 9mm 깊이까지 절입함을 의미하고 외피의 실제 직경보다 약간 작으며, 후퇴 칼도 2mm 후퇴합니다.
피복 제거 및 디버깅 요령:
매개변수를 입력한 후 디버깅할 때는 먼저 “자동” 모드를 “단일 스텝” 모드로 전환하여 시험 가공하십시오. 만족스러운 결과를 얻은 후 “자동” 모드로 전환하여 정식으로 선재를 가공하십시오.
Xiamen Jingwei Technology Co., Ltd.(JINGWEI TECH)는 자동 와이어 하네스 가공 장비 — 절단, 탈피, 압착, 권선, 결속 및 테이핑 기계 — 를 제조하여 전 세계로 수출하며, OEM/ODM 지원과 1년 보증을 제공합니다. 전체 기계 카탈로그 보기 또는 견적 요청.
본 카탈로그는 공압 및 전동 압착기와 공구를 다루어 안정적이고 균일한 단자 압착 품질을 제공합니다.
기사 읽기 JingWei Technology Blog
본 설명서는 소형 다기능 기계의 조작법을 안내하여 터치스크린으로 다양한 케이블을 절단하고 가공할 수 있게 합니다.
기사 읽기본 카탈로그는 직관적인 터치스크린을 갖춘 JW 시리즈 피복 벗기기와 절단기를 소개합니다.
기사 읽기