JingWei Technology Blog

09/13/2026 · JingWei Technology Blog
本官方操作手冊涵蓋 TOP-LEVEL 大型方形觸控螢幕剝線機,支援 1.0-185mm² BV/BVR/護套線裁切、頭端/尾端/中間與三層剝皮,採馬達驅動無需氣源,配備 7 吋雙語觸控面板與 3 年保固。
1. 機台外觀與功能說明
各部零件說明如下圖所示:
1.電源開關:這是開啟機台電源的開關。
2.啟動開關:按下此按鈕,機台開始運轉。若開機後未手動復歸,機台會自動復歸並開始運轉;若機台已復歸,則直接開始運轉。
3.停止按鈕:在運轉狀態下按下此按鈕,機台會完成一個動作週期後停止。
4.緊急停止按鈕:在運轉狀態下按下此按鈕,機台會立即停止。
5.LCD 觸控螢幕:顯示機台參數,所有參數皆透過 LCD 觸控螢幕輸入。
6.進線升降開關:每按一次即可自動閉合進線的上、下輪。
7.出線升降開關:每按一次即可自動閉合出線的上、下輪。
8.進線輪:同步帶轉動時,線材被推進並輸送,並由刀座剝除線端的護套。
9.出線輪:同步帶轉動時,線材被推進並輸送,並由刀座剝除線端的外皮。
10. 刀座:切刀裝置,裁線與剝皮皆由刀座組件完成。
11. 線管:線材透過此管送至刀口。
12. 出線導管:協助線材順利通過,並更完善地完成尾端剝皮動作
13. 過線圓盤:線材穿過此圓盤孔。
14. 線材檢知開關:在功能設定中開啟線材檢知開關後,無線材時機台會警報。
15.線材矯直器:將彎曲的線材矯直後,剝皮效果會更理想。
16.防護罩:保護操作安全。
2. 控制面板操作說明
開啟電源,LCD 畫面將顯示如下:

可自由切換中文與英文,請選擇「Chinese」或「ENGLISH」進入下一頁。
參數設定各按鈕說明:

進線:按下送線按鈕,將線材輸送至刀口,並依需要調整。
退線:按下退線按鈕,將線材退離刀口,直到退出壓線輪。
PRO:這是程式編號。不同規格或不同剝皮尺寸需加工的線材,分別存放在不同的程式編號中,以便下次加工時叫出使用。
長度:裁切並剝皮線材的總長度(最大 100m)。
前端:線頭需剝除外護套的長度;也就是剝除外護套後的銅線長度。
剝皮:當剝皮值大於線頭值時為全剝,否則為半剝。
尾端:線尾剝除外護套的長度;即剝除外護套後露出的銅線長度。
剝皮:當剝皮值大於線尾值時為全剝,否則為半剝。
刀寬:剝皮時切刀切入外皮的深度。刀寬越大,切入越淺;越小則切入越深。
(重要提醒):線徑值可依實際線材外徑輸入,但應比實際尺寸略小約 1-2mm 才能切開外皮。例如:線材外護套外徑為 10mm,線徑約輸入 8。若銅線受損,請加大數值;若線頭或線尾無法剝開,請減小數值)
退刀:剝皮時切刀切入線材後退回的數值;以確保切刀能勾住線材並剝開外皮。線材越粗,退刀值越大;線材越細,退刀值越小。
(退刀值:通常設定約 1-4,表示切刀退回 1-4mm)
滾輪速度:進線與出線同步輪的轉速,可調範圍為 1-100,1 最慢、100 最快。
切刀速度:設定切刀的運轉速度,可調範圍為 1-100,1 最慢、100 最快。
剝皮速度:剝除線材護套的速度,可調範圍為 1-100,1 最慢、100 最快。
下切速度:設定裁切銅線時切刀的運轉速度。可調範圍為 0-100,100 最慢。(注意:裁切 BV 硬線時,若裁切連續或困難,請設定減速值。數值越大裁切越慢,裁切力越大)
前輪間隙:調整進線上下壓輪之間間隙的大小。數值越大間隙越大;反之則越小。(重要提醒:例如輸入數值 8 表示上下輪張開約 8mm。假設線材外徑為 10mm,則輸入比實際線徑小約 2mm 以壓緊線材。但不能比線材實際外徑小太多,否則會造成馬達失步並導致剝皮長度改變。上下輪應張開至適當大小,這是剝線成功的關鍵。)
後輪間隙:調整出線上下壓輪之間間隙的大小。數值越大間隙越大;反之則越小。(重要提醒:若線尾剝不開,請減小進線輪間隙值以增加壓力。若線尾剝不開,請減小出線輪間隙值以增加壓力)。
計數:設定計劃生產數量。當機台加工的線材達到此數值時,機台會自動停止並提示。
批次:設定生產捆綁數量,機台達到定量數量時可暫停數秒,並依計時器輸入的時間暫停。
完成:顯示目前實際生產的總數量。當「完成」=「計數」時,機台自動停止。
批次延時:當機台達到設定的「批次」數量時,機台會依設定時間暫停。設定為 1 會暫停 1 秒,設定為 2 會暫停 2 秒,以此類推。設定為「0」時機台停止,需手動按下啟動按鈕才能繼續運轉。
步進:在自動模式下按下啟動按鈕,機台會自動運轉至設定的總數值後停止;在單步模式下按下啟動按鈕,機台只動作一步,再按啟動按鈕才會繼續下一步;在單循環模式下按下啟動按鈕,機台運轉一個循環(裁切一條線)
啟動:按下啟動按鈕,機台開始運轉,直到加工數量達到設定的總數量。
停止:點擊停止按鈕,機台停止運轉,並在完成目前加工的線材後自動停止。
復歸:若未手動復歸,可按下復歸按鈕復歸後再啟動機台,也可直接按啟動,機台會自動復歸。
緊急停止關閉:在運轉狀態下按下此按鈕,機台會立即停止。
前輪開/後輪開:
功能與面板上「6.進線升降開關、7.出線升降開關」的開關一致。
【吋動模式】

【開/合/基準】
這三個按鈕是校正切刀時需叫出的開關。
開:連續點擊「開」時,上下切刀會慢慢張開一段距離。
合:連續點擊「合」時,上下切刀會慢慢靠近,直到刀口相互交錯。
基準:點擊「基準」按鈕,切刀會快速回到原位。
【上升/下降/基準】
這三個按鈕用於手動測試導管、進線升降輪、出線升降輪的具體位置。
上升:點擊「上升」時,導管向上跳動,進線與出線升降輪張開。
下降:點擊「下降」時,導管向下跳動,進線與出線升降輪閉合。
基準:點擊「基準」時,導管、進線升降輪與出線升降輪分別回到原點。
主刀閉合值:按首頁的復歸按鈕,再回到本頁連續點擊閉合開關,使上下刀口閉合至交會零點,然後將目前位移顯示的數值輸入對刀基準框。(注意:調整完成後,在首頁輸入線徑值時,可參考線材實際外徑對應輸入,以利調機。具體操作請參考「刀寬」按鈕說明 管啟停位置:設定一個數值使管子保持水平狀態。數值增大則管頭向下移動,數值減小則導管頭向上移動。請依導管實際位置對應調整。
前輪壓縮:
後輪壓縮:
【IO 監控】
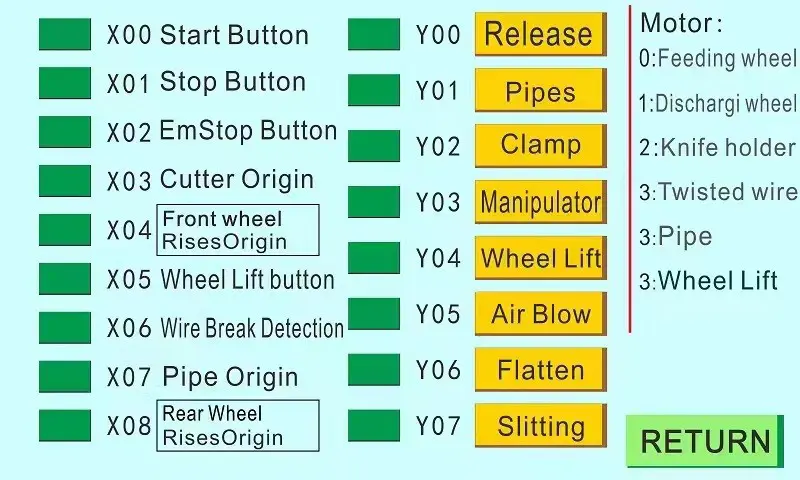
每個 IO 監控點對應主機板上各接線點。此監控通常在機台出現異常時開啟,以判斷問題所在。您可手動按下 IO 中的按鈕,測試各功能是否正常運作。
【功能設定】

管(ON/OFF):管子可上下跳動。
輪(ON/OFF):剝線尾時出線輪可抬起。
(在「滾輪抬升高度」欄輸入數值,即為輪子抬升高度)
缺線關閉:開啟此開關後,檢知到無線材,機台自動停止。
安全門檢知:開啟此開關後,安全門打開後機台會自動停止。
頂出長度:線材裁切剝皮後被輸送的距離。
頂出速度:線材裁切剝皮後送出的速度。
管速度:馬達抬升導管的速度。
滾輪抬升高度:當升降輪(開/關)開啟時,剝線尾時出線輪抬升的高度,以避免壓住線尾而無法剝皮。(參考值:3-5)
快速模式(ON/OFF):
短線模式(ON/OFF):剝極短線材時開啟。
擺臂(ON/OFF):配備機械手的機台開啟。
切頭(ON/OFF):做切頭動作,整理線頭。
切尾(ON/OFF):做切尾動作,整理線尾。
去膠皮(ON/OFF):全剝頭部時,避免外皮堵住出線口。
接著開啟此開關,使出線壓輪自動將線材護套輾出。(參考值:50-70)
【參數修改】

參數修改:當加工線材的實際長度有誤差時所做的修正。
設定長度:設定的長度值,即最初輸入的總長度值。
實際長度:機台實際裁切的長度值。輸入實際值後按「確認修正」,機台裁切的線材長度會自動修正。
實際刀徑:實際設定的線徑。
刀徑係數:一般情況下無需設定,為系統預設值。
還原:按下此按鈕可將所有機台參數還原為出廠設定。請謹慎使用還原按鈕。
複製目前參數:將目前程式編號的參數複製到其他程式,例如:輸入 1 並按下確認鍵,則目前程式的所有參數會複製到第 1 號程式。若原第 1 號程式已有參數,原參數將被覆蓋。
【多層剝皮】
(由外而內或由內而外分三層剝除外皮)

例如圖示:線材護套直徑 D=10mm,C 層直徑 C=8mm,B 層直徑 B=4mm,A 段長度為 10mm,B 段長度為 30mm,C 段長度為 30mm。
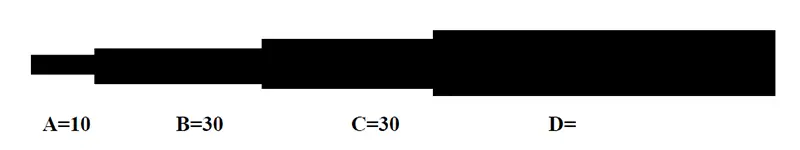
設定如下:
第一層:線頭 1=A+B+C=70,剝頭 1=80,刀寬 1=9,退刀 1=2
注意:線頭輸入 70、剝頭輸入 80,表示剝除整個 C 層。刀寬 9 表示切刀切入深度 9mm,比外皮 D 層實際直徑略小。切刀退刀亦為 2mm。
第二層:線頭 2=A+B=40,剝頭 2=50,刀寬 2=7,退刀 2=1
注意:線頭輸入 40、剝頭輸入 50,表示剝除整個 B 層。刀寬 7 表示切刀切入深度 7mm,比外皮 C 層實際直徑略小。切刀退刀亦為 1mm。
第三層:線頭 3=10,剝頭 3=15,刀寬 3=3,退刀 3=0.5
注意:線頭輸入 10、剝頭輸入 15,表示剝除整個 A 層。刀寬 3 表示切刀切入深度 3mm,比外皮 B 層實際直徑略小。切刀退刀亦為 0.5mm。
【多段剝皮】
(將線材分成三段並於中間剝除)

例如圖示:線材護套外徑為 10mm,A 段剝皮長度為 20mm,C 段剝皮長度為 20mm,E 段剝皮長度為 20mm。
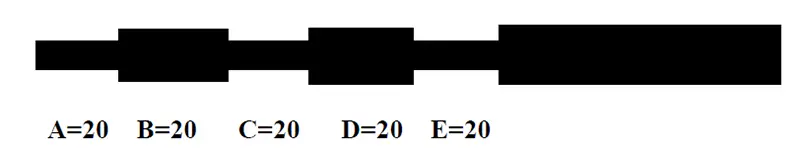
第一段:線頭 1=A+C+E=60,剝頭 1=70,刀寬 1=9,退刀 1=2
注意:線頭輸入 60,三端剝皮 70,表示三處合計推至 70 全剝。線徑 9 表示切刀切入深度 9mm,比外護套實際直徑略小。切刀退刀亦退回 2mm。
第二段:線頭 2=A+B+C+E=80,剝頭 2=C+E=40,刀寬 2=9,退刀 2=2
注意:線頭輸入 80、剝皮 40,表示在 80 處推開 40。線徑 9 表示切刀將切入深度 9mm,比外護套實際直徑略小。切刀退刀亦退回 2mm。
第三段:線頭 3=A+B+C+D+E=100,剝頭 3=E=20,刀寬 3=9,退刀 3=2
注意:若線頭輸入 100、剝皮 20 表示在 100 處推開 20,線徑 9 表示切刀將切入深度 9mm,比外護套實際直徑略小,退刀亦退回 2mm。
剝皮調機技巧:
輸入參數後調機時,先將「自動」模式切換為「單步」模式試線。達到滿意結果後,再切換為「自動」模式正式加工線材。
廈門精緯科技有限公司(JINGWEI TECH)製造自動線束加工設備 — 裁線、剝線、壓著、捲線、綁線與包膠帶機 — 出口全球,提供 OEM/ODM 支援與 1 年保固。瀏覽我們的完整機器型錄或索取報價。