


 JingWei Technology Blog

09/13/2026 · JingWei Technology Blog
本手持式螺絲吸取與鎖付機手冊涵蓋自動螺絲供料機的安裝、觸控螢幕操作、故障排除與保養,支援 M1.0-M5.0 螺絲,並具備雙供料模式,適用於電子組裝產線。
手持式螺絲吸取與鎖付機手冊
感謝您選用我們的產品。
請於操作前詳閱本手冊。
目錄
第1章 設備概述
1.1 設備特點
1.2 設備用途
1.3 適用範圍與螺絲要求
1.4 技術參數
第2章 安裝說明
2.1 開箱檢查
2.2 安全規範
2.3 安裝要求
2.4 安裝步驟
第3章 操作指南
3.1 設備結構與介紹
3.2 設備操作與調整說明
3.3 易損件拆裝與更換
3.4 觸控螢幕操作說明
第4章 故障排除
第5章 日常保養
第6章 品質保證
第7章 保固卡
第1章 設備概述
1.1 設備特點
本設備為取代繁瑣的人工取螺絲作業而開發。操作人員只需將適量散裝合格螺絲倒入機器供料口,接上電源與氣源後,設備即可自動將螺絲依序排列並吹出,有效提升生產效率並降低勞動強度。
設備的主要特點如下:
配備 LCD 人機控制系統,介面友善並具備密碼鎖定功能。
所有零件與配件均依國家標準製造,做工精細,性能穩定,運轉噪音低。
操作簡單、學習成本低;作業人員十分鐘內即可上手,提升生產效率並減輕勞動負擔。
運轉平順;除異常螺絲外,供料機極少發生螺絲卡料,噪音極低。
螺絲以壓縮空氣輸送至手持電動螺絲起子或固定式電動螺絲起子的夾頭。供料速度最快可達每顆螺絲 0.5 秒,且不會出現螺絲反轉或卡料。設備可長期連續穩定運轉。
具備雙供料模式:自動扭力供料模式與手動按鍵供料模式。
供料過程中螺絲無需人工接觸,避免因手部汗水與污漬污染螺絲而造成的產品品質風險。
內建多重故障警報系統與計數功能。遇到缺料、卡料等異常時,警報燈與蜂鳴器會自動啟動。支援單一產品計數與螺絲總數計數,方便生產統計。
適用於深孔鎖螺絲,支援孔深 120mm 以內。
1.2 設備用途
本設備廣泛應用於各類產線的自動鎖螺絲工位,包括延長線產線、電動玩具產線、電磁閥產線等電子組裝場合。
1.3 適用範圍與螺絲要求
1. 適用螺絲尺寸:M1.0~M5.0
2. 螺絲規格要求:螺絲總長(含螺絲頭)L 與螺絲頭直徑 D 之比值須大於 1.3(L/D>1.3)。
3. 適用螺絲頭型:一字、十字、三角、星型(Torx)、內六角、H 頭及其他訂製型式。
4. 適用螺絲表面處理:鍍鎳、發黑、彩鋅、白鋅、鍍銅等。
5. 適用螺絲材質:鐵、銅、不鏽鋼等金屬材質。
6. 適用被鎖工件材質:塑膠、鐵、鋁等常見組裝材質。
注意事項:
1. 不同螺絲規格須更換對應的配套配件。
2. 手持拉動式結構僅適用於鐵質與不鏽鋼螺絲。
1.4 技術參數
|
項目 |
參數與 |
|
出料方式 |
一出一次 |
|
工作電壓 |
AC 220V/50HZ |
|
工作氣壓 |
0.5-0.7MPa |
|
額定功率 |
300W |
|
供料效率 |
每顆螺絲 0.5-1.0s |
|
輸送距離 |
標準 1.8m |
|
推拉行程 |
10-120MM(可依客戶 |
|
供料器容量 |
M3.0*8/2000PCS |
|
外形尺寸 |
415*230*280mm |
|
淨重 |
13KG |
|
配件清單 |
1 條 IEC 電源線、2 |
第2章 安裝說明
2.1 開箱檢查
1. 檢查設備在運輸過程中是否有損傷或刮傷。
2. 檢查設備是否傾倒。
3. 檢查設備規格是否與訂單一致。
4. 檢查裝箱清單與實際物品是否一致。
若出現上述任一情形,請勿使用設備,並請及時聯繫經銷商或本公司。
2.2 安全規範
1. 使用本設備前,請詳閱手冊並了解相關安全標誌與操作步驟,以確保安全。
2. 檢查電源電壓是否與提供的規格一致,且電源必須良好接地。
3. 非專業人員不得開啟設備的門或外蓋,以防觸電。
4. 請勿以尖銳物品刮傷本設備的面板顯示螢幕。
5. 使用者不得擅自改裝本設備的電路或零件;否則本公司的品質保證將失效,且本公司對因此產生的一切後果不負責任。
2.3 安裝要求
1. 本設備應放置於水平且穩固的工作台上;若不平整應先調整。
2. 本設備使用環境溫度為 25±10°C,相對濕度為 50±30%RH。
3. 本設備與牆面及其他機器之間應保持 50 公分以上距離。
4. 本設備應遠離熱源與腐蝕源。
5. 本設備運轉時,應連接接地良好的 220V/50Hz±10% 電源。
6. 本機需連接 0.5~0.7MPa 的潔淨氣源。
2.4 安裝步驟
1. 設備到貨後開箱檢查是否有損傷或刮傷,並確認配件是否齊全。
2. 將電動螺絲起子的訊號線插入設備對應的接口。請注意該接口具有防呆設計,須對準記號才能插入。
3. 將電動螺絲起子上黑色、藍色與白色的 6*4 氣管,插入設備上對應的黑、藍、白氣管接頭。
4. 將電動螺絲起子訊號線的另一端插入電動螺絲起子上對應的接口,同上述步驟 2。
5. 將輸送管插入夾頭固定座上對應的氣管接頭,如下圖所示。
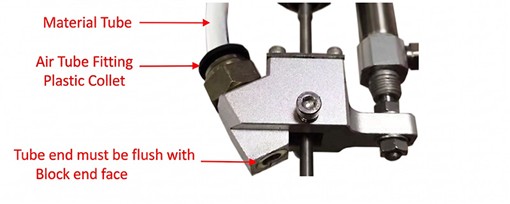
注意事項:
1. 氣管必須插到底(氣管末端須與夾頭固定座的另一端齊平),否則會在此處造成螺絲卡料。
2. 拔出氣管時,必須先壓下氣管接頭的塑膠扣環,再拔出氣管。
6. 取配件中的氣管,插入設備後方氣源處理組件對應的氣管接頭(設備後方設有氣壓表)。
7. 取配件中的 220V IEC 電源線,插入設備後方的 IEC 電源插座。
8. 檢查設備所連接的電源與氣源是否符合設備要求,請務必記住。
9. 打開手動氣動滑閥與電源開關,檢查設備是否正常運轉。
注意:若無法依上述步驟完成安裝,請聯繫我們的售後服務,索取更詳細的安裝影片。
第3章 操作指南
3.1 設備結構與介紹
3.1.1 整體外觀圖
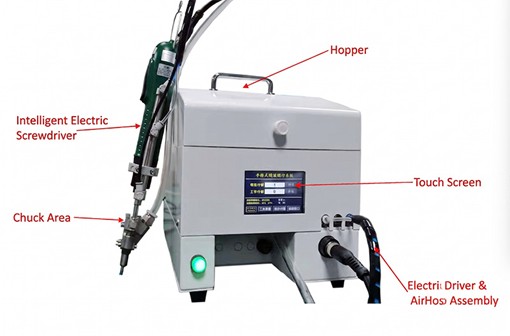
料斗、智慧電動螺絲起子、觸控螢幕、夾頭部位、電動螺絲起子連接線與連接氣管、手柄
3.1.2 設備前面板圖
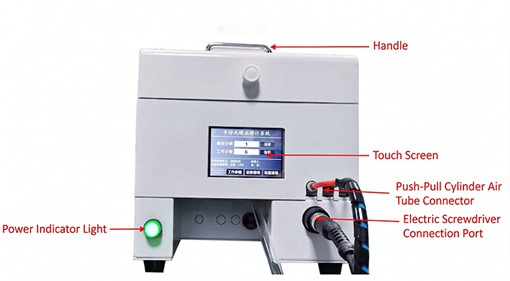
手持鎖螺絲系統、觸控螢幕、工作參數設定管理、設備資訊、推拉氣缸氣管接頭、電動螺絲起子配線接口、電源指示燈
3.1.3 設備後面板圖
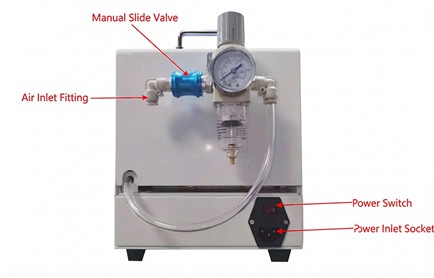
手動滑閥、進氣管接頭、電源開關、IEC 電源插座
3.1.4 設備電動螺絲起子部位圖
彈簧掛鉤、推拉氣缸氣管、按壓開關、拉速 1 調節閥、輸送管、拉速 2 調節閥、三段式推拉氣缸、扭力調整環、推速調節閥、輸送管接頭、夾頭固定座、夾頭鎖緊螺絲、夾頭、螺絲起子頭(智慧高速無刷電動螺絲起子)
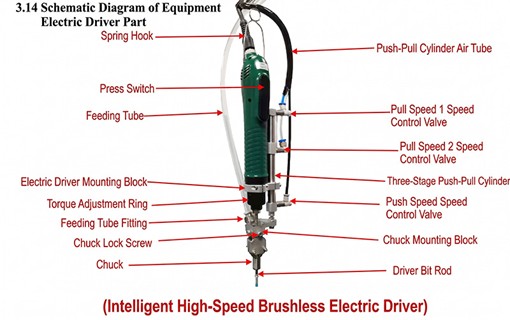
彈簧掛鉤、推拉氣缸氣管、按壓開關、拉速 1 調節閥、輸送管、拉速 2 調節閥、三段式推拉氣缸、扭力調整環、推速調節閥、輸送管接頭、夾頭固定座、夾頭鎖緊螺絲、夾頭、螺絲起子頭(智慧高速無刷電動螺絲起子)
3.1.5 設備供料部位圖
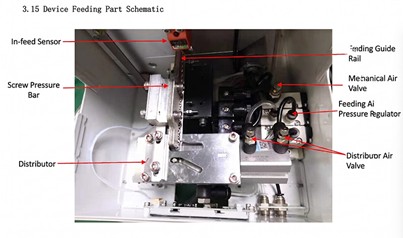
供料感應開關、輸送導軌、壓螺絲條、機械調氣閥(調整輸送管氣壓)、分料器調氣閥、分料器、導軌上端面、導軌下端面、料斗
3.2 設備操作與調整說明
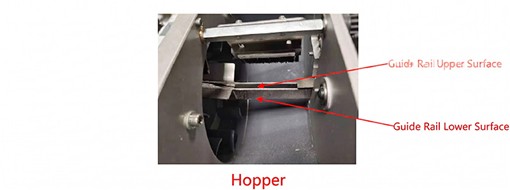
1. 將螺絲加入料斗;螺絲不得超過導軌下端面(如上圖所示)。
2. 打開氣源開關(手動滑閥)與電源開關;機器開始正常運轉。
3. 電動螺絲起子開關:雙擊電動螺絲起子開關,設備即出料螺絲;長按電動螺絲起子開關,電動螺絲起子開始轉動進行鎖螺絲作業。螺絲鎖付完成後,電動螺絲起子會煞車停止轉動。將電動螺絲起子移離產品後放開電動螺絲起子開關,螺絲即自動出料。
4. 推拉氣缸調整:若要調整推拉氣缸往返的速度,可分別調整拉速調節閥與推速調節閥,可解決螺絲在夾頭內卡料及出料歪斜或傾斜的問題。
5. 扭力調整:電動螺絲起子的扭力可透過起子上的扭力調整環調整;向上旋轉可增大扭力,反之則減小。
6. 輸送管氣壓調整:調整機械調氣閥;向上旋轉可增大氣壓,反之則減小;可解決輸送緩慢或不輸送的問題。
3.3 易損件拆裝與更換
3.3.1 更換輸送管
1. 先關閉設備的氣源與電源,然後鬆開分料器上鎖緊輸送管氣管接頭的螺絲,並取下輸送管連接分料器的一端。
2. 壓下夾頭固定座上輸送管接頭的塑膠部位,同時向外拔出氣管。
3. 依上述步驟更換相同規格的輸送管。
注意事項:
1. 輸送管與分料器之間的氣管接頭有限位,請注意安裝方向。否則輸送管將無氣壓或氣壓不足,導致不供料。
2. 輸送管與夾頭固定座之間的氣管接頭,氣管必須插到底(氣管末端須與夾頭固定座的另一端齊平),否則會在此處造成螺絲卡料。
3.3.2 更換夾頭
1. 先關閉設備的氣源與電源,然後鬆開夾頭鎖緊螺絲(夾頭固定座兩側都必須鬆開)。
2. 稍微用力將夾頭拔出。
3. 用氣槍吹掉新夾頭上的殘留物並擦拭乾淨,再依上述步驟安裝夾頭。
3.4 觸控螢幕操作說明
3.4.1 調整振動強度
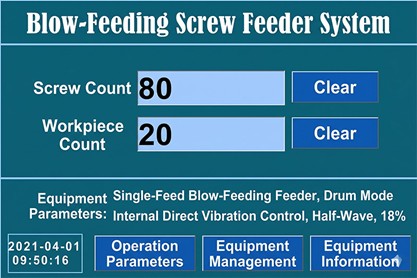
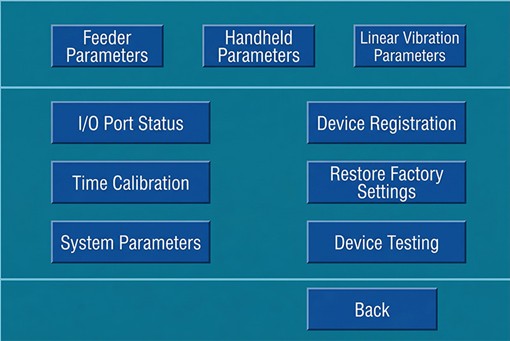
工作介面 設備管理介面
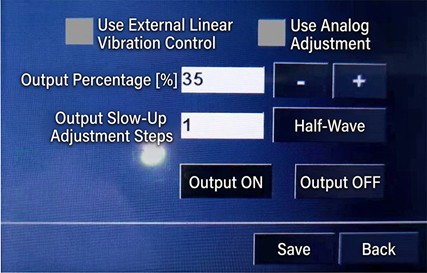
1. 點擊【工作介面】上的【設備管理】按鈕,然後輸入設備管理密碼進入本介面(設備密碼為 888888,舊版本密碼為 666666)。
2. 點擊設備管理介面上的振動參數進入振動介面;輸出百分比數值越大,振動越大,反之則越小。
注意事項:1. 輸出斜坡調整步進必須設為半波(全波時無振動或僅輕微振動)。
2. 若輸送導軌不供料或供料緩慢,可調整振動來解決。
3.4.2 調整輸送管吹氣時間與分料器刮料時間
1. 點擊【設備管理】按鈕,然後輸入設備管理密碼進入本介面(設備密碼為 888888,舊版本密碼為 666666),再點擊供料器參數進入主介面。
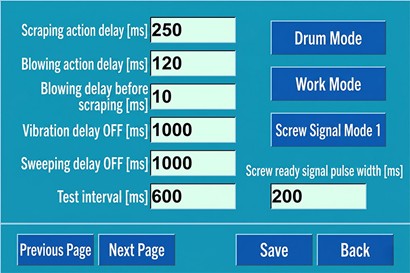
刮料動作延時 [ms] 250、滾筒模式、吹氣動作延時 [ms]、吹氣延時刮料 [ms] 120、10、工作模式、振動延時關閉 [ms] 1000、螺絲訊號模式 1、掃料刷延時關閉 [ms] 1000、螺絲準備訊號脈寬 [ms]、測試間隔 [ms] 600、200、上一頁、下一頁、儲存、返回
2. 調整刮料動作延時可調整分料器動作的速度;數值越小分料器動作越快;反之越慢。
3. 調整螺絲準備訊號脈寬,基本上可解決電動螺絲起子跳動的問題。數值越大,電動螺絲起子跳動的機率越小;反之越大。(若此處無法解決跳動故障,可請售後服務更換電動螺絲起子)
3.4.3 調整推拉氣缸與電動螺絲起子啟動時間
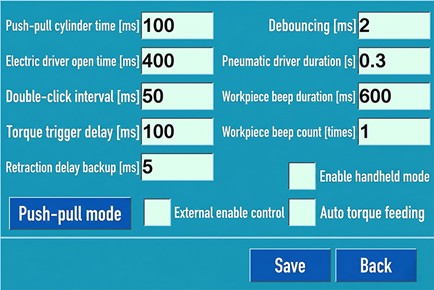
氣缸時間 [ms] 100、電動螺絲起子單擊防抖 [ms] 2、電動螺絲起子啟動時間 [ms] 400、氣動螺絲起子按鍵最短時間 [s] 0.3、電動螺絲起子雙擊間隔 [ms] 50、工件蜂鳴器持續時間 [ms] 600、扭力觸發延時 [ms] 100、工件蜂鳴次數 [次] 1、拉後延時回退 [ms] 5、啟用手持模式、推拉模式、外部啟用控制、扭力自動供料、儲存、返回
1. 點擊【設備管理】按鈕,然後輸入設備管理密碼進入本介面(設備密碼為 888888,舊版本密碼為 666666),再點擊手持參數進入主介面。
2. 調整推拉氣缸時間可調整推拉氣缸動作的速度;數值越小推拉氣缸動作越快;反之越慢(若夾頭出料螺絲緩慢,可調整此數值)。
3. 調整電動螺絲起子啟動時間可調整電動螺絲起子動作的速度;數值越小推拉氣缸動作越快;反之越慢(若螺絲卡在夾頭內或螺絲無法推出,可調整此數值)。
備註:1. 請勿任意修改畫面中的其他參數。
2. 若透過上述調整仍無法解決故障,可聯繫售後服務以遠端視訊方式解決。
第4章 故障排除
1. 供料機無電源:
a. 電源開關損壞 b. 電源線鬆脫 c. 電源供應器損壞 d. 保險絲熔斷
2. 供料機軌道螺絲卡料:
2.1 有異常螺絲或雜質;直接取出即可。
2.2 螺絲卡在料斗門處;清理螺絲並觀察掃料刷能否將橫向螺絲掃下;若無法,請將掃料刷向下調整。
3. 觸控螢幕無反應;關閉電源開關後重新啟動。
4. 供料機不輸送螺絲並持續警報:觀察氣壓表是否有氣源輸入。
5. 分料器無法將螺絲推出:拔掉氣源,檢查出料口是否有異物阻塞。
6. 分料器持續將螺絲往下推,數次後供料機警報:出料口的金屬近接開關損壞;請及時聯繫售後服務更換。
7. 料斗門處金屬感應器下方有螺絲時,金屬感應器不亮:
7.1 將金屬感應器的高度調整至適當位置。
7.2 金屬近接開關損壞,需更換。
8. 供料金屬感應器不亮且下方無螺絲時,滾筒馬達不轉動:
滾筒馬達損壞,需更換。
9. 推拉夾頭螺絲卡料排除:切換手動滑閥以切斷氣源。將夾頭上的彈性銷向外拉,然後取出夾頭,清除內部螺絲後再裝回。
10. 導軌螺絲卡料排除:打開壓螺絲板並取出異常螺絲即可。
11. 分料器卡料排除:切換手動滑閥以切斷氣源。從側面將分料器滑塊推到最左側,再用磁性螺絲起子頭吸附異常螺絲。
第5章 日常保養
1. 定期檢查電動螺絲起子與氣缸:檢查固定螺絲是否鬆動,並定期清理粉塵與鐵屑,以延長使用壽命並確保運轉順暢。
2. 夾頭需定期檢查,並及時清理異物與鐵屑。否則會導致夾頭夾不緊,出料歪斜或卡料。
3. 分料器部位:此部位主要用於螺絲分料與供料;請定期檢查,並及時清理異物與油污,以確保此系統穩定運轉。
4. 壓縮空氣源需定期排水,以確保氣源潔淨。
廈門精緯科技有限公司(JINGWEI TECH)製造自動線束加工設備 — 裁線、剝線、壓著、捲線、綁線與包膠帶機 — 出口全球,提供 OEM/ODM 支援與 1 年保固。瀏覽我們的完整機器型錄或索取報價。
